一、尼龙隔热条生产线全套标准设备组成
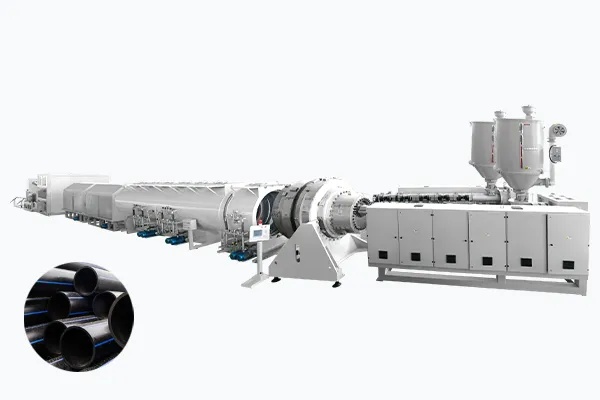
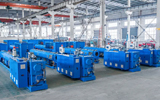
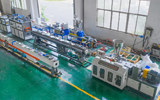
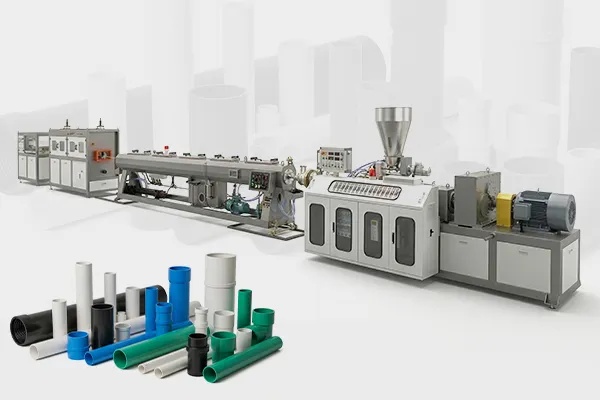
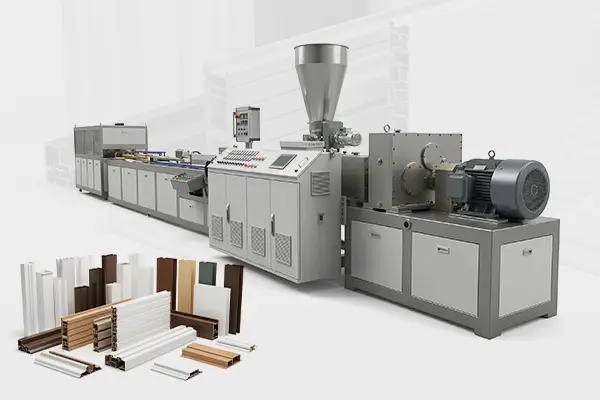
成熟稳定的 PA66GF25 尼龙隔热条挤出生产线,采用双螺杆改性共混 + 单螺杆精密挤出一体化结构,整套产线分为原料预处理系统、挤出成型系统、冷却定型系统、牵引切割系统、在线检测系统、成品收卷包装六大模块,各单元协同运行,保障成品尺寸精度与力学性能符合国标 GB/T 23615.1-2017 要求。
- 原料预处理配料单元
该单元包含真空上料机、干燥混料机、自动称重配比机组。PA66 尼龙切片吸水性较强,原料含水率超过 0.2% 会导致挤出成品出现气泡、分层、强度下降,因此干燥环节必不可少。设备可实现 PA66 切片、无碱玻璃纤维、热稳定助剂、抗老化助剂自动配比,减少人工投料误差,批量生产时配方均匀度稳定。干燥温度控制在 100℃-120℃,恒温干燥 4-6 小时,将原料含水率控制在 0.08% 以内,从源头规避产品质量缺陷。 - 双螺杆改性挤出主机
双螺杆主机是整条产线的核心改性设备,长径比常规选用 32:1,适配 PA66 与 25% 玻纤均匀融合。螺杆采用分段温控设计,各区段温度梯度 260℃-280℃,通过精准剪切让玻璃纤维均匀分散在尼龙基体内部,避免玻纤团聚、局部应力薄弱。区别于简易单螺杆设备,双螺杆改性可以稳定控制玻纤分布方向,成品隔热条拉伸强度、弯曲强度更均衡,长期高低温环境下不易开裂。改性后的熔融物料直接输送至单螺杆精密挤出主机,减少中间转运,降低熔体降温产生的瑕疵。 - 精密挤出模具与定型冷却系统
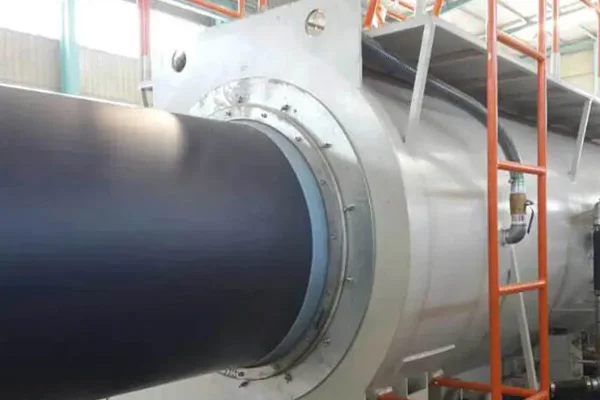
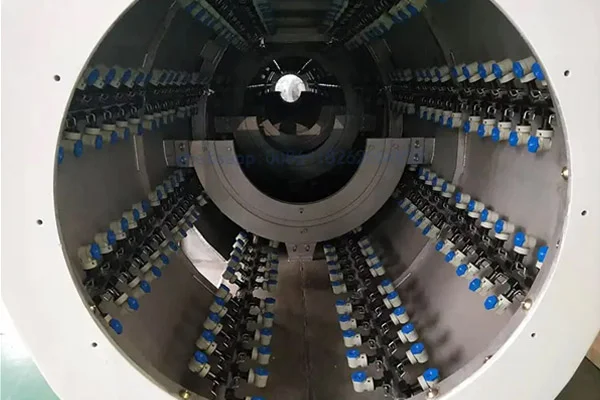
挤出模具根据隔热条断面定制,包含 I 型、C 型、T 型、多腔体中空隔热条专用模头,模具流道做镜面抛光处理,保证挤出型材表面光滑无划痕。冷却系统分为一级真空定型水槽、二级常温冷却水槽、三级恒温退火水槽,三段式梯度冷却可以缓慢释放型材内应力,有效控制热收缩变形。行业高标准产线配备循环恒温制冷机组,水槽水温波动控制在 ±1℃,成品截面尺寸公差稳定在 ±0.05mm,能够适配高精度铝型材穿条装配。 - 牵引、定长切割单元
牵引机采用双履带式变频牵引,张力可无级调节,适配薄款窄条、宽体多腔体隔热条不同拉伸需求,避免高速生产时型材拉伸变细、尺寸失准。后端搭配伺服定长切割机,可按照客户需求设置 300mm、6000mm、9000mm 等多种定长规格,切割切口平整无毛刺,无需二次打磨。切割速度与挤出主机实时联动,实现速度同步闭环控制,提升生产连续性。 - 在线实时检测系统
高端成套尼龙隔热条生产线标配激光测径仪、AI 视觉外观检测仪。激光测径每秒多次采集型材截面厚度、宽度数据,一旦尺寸超出公差范围,系统自动微调牵引速度与挤出压力;视觉检测设备实时扫描表面气泡、黑点、缺料、开裂等外观缺陷,标记不良品分段,后期自动分拣,大幅降低人工质检成本,成品合格率明显提升。 - 成品收卷、分拣、包装单元
短定长隔热条通过输送带输送至分拣台,人工配合辅助设备分类码垛;长规格隔热条配备自动收卷机,卷盘张力均匀,避免型材弯折变形。配套除尘、静电消除装置,成品表面无粉尘吸附,直接封装防潮包装袋,满足仓储、长途运输的防潮需求。
二、尼龙隔热条完整标准化生产工艺流程
整套产线自动化连续生产,全流程无需大量人工干预,完整工序依次为:原料配比干燥→双螺杆熔融改性→熔体输送→模头挤出成型→真空定型→梯度冷却退火→牵引张力调节→在线尺寸与外观检测→伺服定长切割 / 收卷→成品分拣入库。
生产过程中温度、转速、牵引张力三大参数为核心管控项。螺杆转速直接影响玻纤剪切程度,转速过高易造成玻纤断裂,降低隔热条强度;转速过低会出现玻纤分散不均,局部隔热性能不达标。退火工序是容易被小型简易产线省略的关键步骤,未经退火处理的隔热条,夏季高温存放易出现弯曲、翘曲,无法和铝型材紧密贴合,退火处理可释放型材内部挤出应力,提升产品尺寸稳定性。
生产过程中温度、转速、牵引张力三大参数为核心管控项。螺杆转速直接影响玻纤剪切程度,转速过高易造成玻纤断裂,降低隔热条强度;转速过低会出现玻纤分散不均,局部隔热性能不达标。退火工序是容易被小型简易产线省略的关键步骤,未经退火处理的隔热条,夏季高温存放易出现弯曲、翘曲,无法和铝型材紧密贴合,退火处理可释放型材内部挤出应力,提升产品尺寸稳定性。
三、尼龙隔热条生产线适配生产场景与产能参考
根据主机规格不同,产线分为小型试验线、中型量产线、大型高速生产线三类。小型试验线日产隔热条 3-5 吨,适合建材研发企业、小型隔热条加工厂打样、小批量供货;中型量产线日产 8-15 吨,是国内主流型材配套工厂选用规格,适配常规家装、工程断桥铝门窗隔热条生产;大型高速生产线日产 20 吨以上,面向大型幕墙集团、全国性隔热条供应商,支持多腔体宽体隔热条批量生产。
从产品适配角度,整套标准化尼龙隔热条生产线可生产国标 PA66GF25 实心隔热条、中空多腔体隔热条、阻燃型隔热条、低温耐候专用隔热条,仅需更换对应模具、微调配方助剂即可切换产品,设备通用性较强,降低企业多品类投产的设备投入成本。
从产品适配角度,整套标准化尼龙隔热条生产线可生产国标 PA66GF25 实心隔热条、中空多腔体隔热条、阻燃型隔热条、低温耐候专用隔热条,仅需更换对应模具、微调配方助剂即可切换产品,设备通用性较强,降低企业多品类投产的设备投入成本。
四、产线日常运维延长使用寿命的基础要点
想要稳定产出合格隔热条,日常设备维护不可忽视。每日生产结束后需清理模头残留积碳,避免次日挤出出现黑点、断条;每周检查真空干燥机组滤网、冷却循环水滤芯,防止堵塞造成干燥不充分、冷却效果下降;每月校准激光测径仪、伺服切割定位精度,保障尺寸持续达标;定期更换螺杆耐磨衬套、履带牵引胶块,减少设备磨损带来的生产故障。规范运维下,整套尼龙隔热条生产线稳定运行年限可达十年以上,降低企业设备更换的长期投入。
综合来看,尼龙隔热条生产线是一套工艺联动性较强的精密挤出成套设备,设备配置完整性、参数控制精度,直接决定隔热条成品是否符合建筑节能工程验收标准。企业在采购产线时,不能只关注设备基础售价,需要综合考量整套设备自动化程度、模具定制能力、配套技术工艺支持,匹配自身产能与产品定位,才能长期稳定产出符合市场需求的国标尼龙隔热条产品。