一、传统PVC-O管材生产线常见能耗与生产痛点
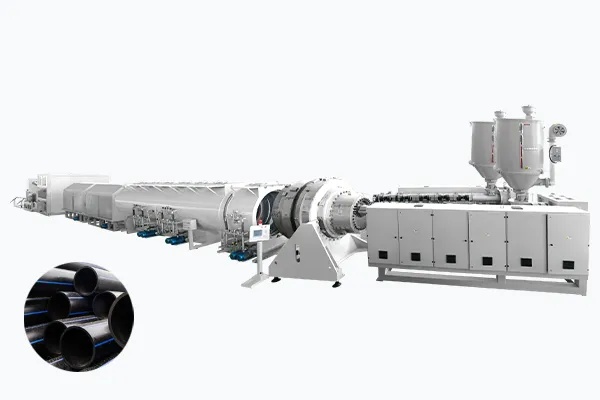
早期上线的PVC-O管材生产线多采用分体式控制、定速驱动、粗放式温控模式,虽然能够完成双轴取向管材生产,但长期运行会暴露多项短板,直接影响企业生产成本与产能稳定性。
首先是能耗结构不合理。传统机型挤出主机、牵引电机多采用工频驱动,无论产能高低均保持固定功率运行;红外加热烘箱无分区自适应调温功能,全程满负荷加热,大量热能无效散失,吨管材电耗处于行业较高水平。其次是工艺控制依赖人工,PVC-O核心的拉伸温度、双向拉伸倍率、熔体压力等参数依靠老师傅经验调节,人员轮岗后容易出现参数波动,导致管材壁厚偏差、取向不均,废料率居高不下。
再者是运维模式被动,传统产线无数据监测与预警功能,螺杆磨损、加热板老化、气路泄漏等问题只能在故障发生后停机检修,非计划停机时长不可控。同时,边角料回收多采用离线粉碎再掺混的模式,人工转运损耗大,回收料掺混比例不稳定,进一步增加原料浪费。这些痛点也是现阶段PVC-O管材生产线智能化、节能化改造的核心切入点。
二、PVC-O管材生产线核心节能改造模块(可单独落地)
节能改造无需一次性整机更换,可按照投入成本由低到高分步实施,聚焦动力、加热、水循环、原料系统四大高能耗模块,改造后综合能耗可实现稳步下降。
1. 全工段变频驱动改造
将挤出主机、各级牵引机、真空泵、风机等工频电机替换为矢量变频驱动系统,是性价比最高的基础改造项目。PVC-O管材生产线不同规格换产、产能调节频繁,变频电机可根据实际生产负荷动态调节转速,避免电机空载、轻载时的无效耗电。行业实测数据显示,仅完成全工段变频改造后,整机综合节电率可达8%-15%,长期连续生产的节电收益十分可观。
2. 红外烘箱精准控温与余热回收改造
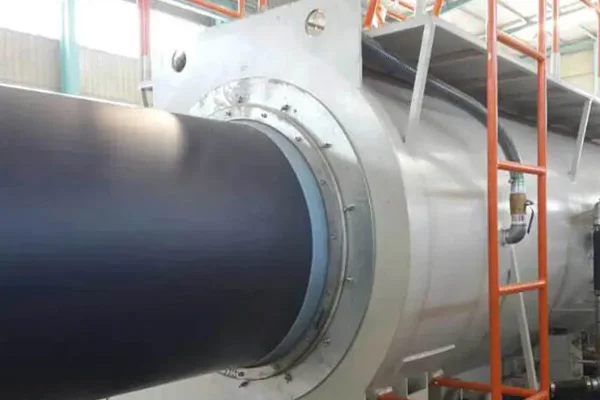
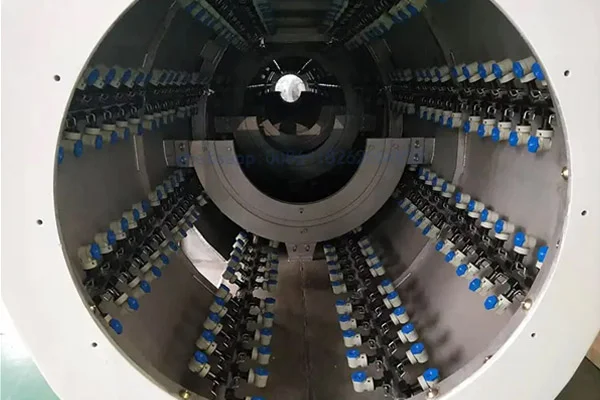
红外烘箱是PVC-O产线能耗占比最高的单元,传统烘箱存在加热不均、热风外泄、无热量回收等问题。改造可更换分区独立红外加热模组,搭配高精度温度传感器,实现管材周向、轴向±0.3℃精准控温,杜绝局部过热或加热不足引发的拉伸缺陷。同时加装热风循环与余热回收装置,将烘箱外泄余热回收至原料预混工段,对PVC混合料进行预热,降低挤出机熔融塑化的加热负荷,该模块可让烘箱能耗降低20%以上。
3. 闭环水循环节能系统改造
传统PVC-O管材生产线冷却系统采用直流水冷模式,水资源与换热能源浪费严重。改造为闭式循环水冷系统,搭配板式换热器与水源热泵,回收冷却水携带的余热,用于车间供暖或原料烘干;水循环管路加装变频水泵,根据管材口径、牵引速度调节水流量,避免大流量空载耗能。该改造不仅减少水资源消耗,还能进一步降低整机综合能耗。
4. 中央供料与回收料闭环系统加装
摒弃单机独立上料模式,加装集中供料系统,实现多台PVC-O管材生产线原料统一输送、除湿、计量配比。配套在线粉碎回收装置,将生产产生的管口废料、裁切边角料即时粉碎,通过密闭管道回输至混料单元,按15%-30%比例与新料均匀掺混,无需人工转运。该模块既减少原料损耗,又能稳定配方比例,兼顾环保与降本效果。
三、PVC-O管材生产线智能化升级核心配置
在节能改造基础上,叠加智能化配置可实现工艺自主调控、故障提前预警、生产数据可追溯,彻底摆脱对人工调机经验的依赖,适配规模化、标准化生产需求。
1. 多设备联动PLC闭环控制系统
替换传统分体控制柜,搭载基于工业协议的一体化PLC系统,打通挤出、加热、拉伸、测厚、牵引全工段数据壁垒。系统可储存不同口径、不同压力等级的PVC-O管材工艺配方,换产时一键调取,自动匹配挤出温度、拉伸倍率、牵引速度等参数,大幅缩短换产调机时间。当熔体压力、管材壁厚出现波动时,系统可自动联动上下游设备微调参数,实现闭环纠偏。
2. 在线超声波测厚与AI工艺优化模块
在二次冷却工段加装高频超声波在线测厚设备,每秒多次采集管壁周向厚度数据,实时生成厚度分布报表。搭载AI算法的控制系统可基于历史生产数据,自主优化螺杆转速、烘箱温度区间,将管材壁厚极差控制在更小范围,有效提升成品合格率。该配置可减少人工抽检工作量,降低因壁厚超标产生的废料。
3. 数字孪生远程运维与预测性维护平台
依托数字孪生技术搭建云端运维平台,实时采集PVC-O管材生产线的螺杆扭矩、加热功率、气路压力、轴承温度等运行数据。通过机器学习算法分析部件磨损趋势,提前推送螺杆、加热板、密封件等易损件的维护提醒,将被动维修转为预测性维护。同时支持厂家远程诊断,大部分电气、工艺参数问题可远程调试解决,减少工程师上门成本与停机时间。
4. 自动化后处理集成单元
升级全自动同步切割、无屑扩口、智能堆叠一体化后处理单元,切割与管材行走全程同步,切口无毛刺;扩口机根据管材规格自动调节加热时间与扩张压力,杜绝承口尺寸偏差。成品堆叠台搭载分拣机构,自动区分合格品与瑕疵品,减少人工分拣失误,提升整条产线自动化程度。
四、存量PVC-O管材生产线分步改造实施流程
企业改造存量设备无需一次性全量升级,可按优先级分步落地,兼顾生产连续性与改造成本:
第一步,基础节能改造。优先完成全工段变频驱动、水循环闭环改造,投入低、见效快,短期即可降低用电成本;第二步,工艺优化改造。加装在线测厚模块与分区温控烘箱,提升产品稳定性,降低废料率;第三步,智能化系统升级。更换联动PLC控制柜,接入云端运维平台,实现数据化管理;第四步,闭环原料系统加装。配套中央供料与在线回收设备,完成全流程绿色生产改造。
改造期间可利用设备停机检修窗口期分段施工,避免长时间停产影响订单交付,大部分企业3-6个月可完成全流程改造调试。
五、改造收益与行业发展总结
综合来看,完成节能与智能化升级后的PVC-O管材生产线,具备能耗更低、良品率更高、运维成本更少、原料损耗更小的优势。结合行业改造案例数据,改造后吨管材综合能耗可下降15%-25%,产品合格率显著提升,非计划停机次数大幅减少,叠加回收料利用带来的原料成本节约,多数企业可在12-24个月收回改造成本。
随着制造业数字化转型与双碳政策推进,高能耗、人工依赖型的老旧PVC-O管材生产线会逐步被市场淘汰。管材生产企业结合自身产能、预算分步完成产线升级,不仅能适配当下的能耗管控要求,还能稳定产品品质,提升在市政供水、高标准灌溉等高端工程订单中的竞争力,为企业长期稳定经营筑牢基础。