一、塑料板材生产线整套设备核心组成
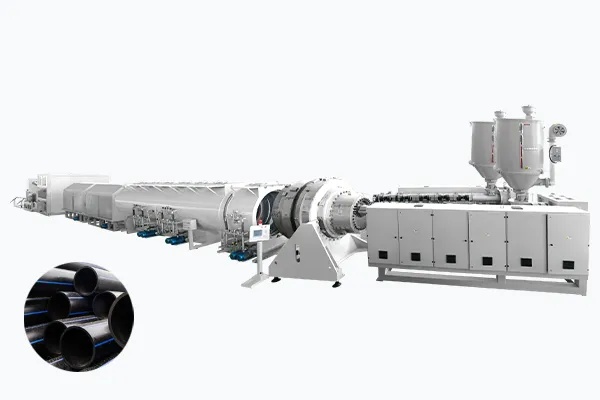
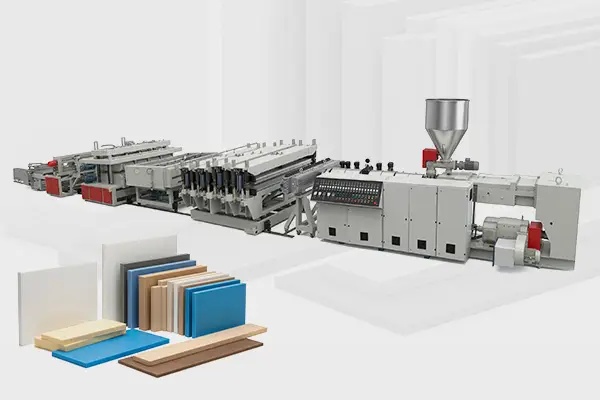
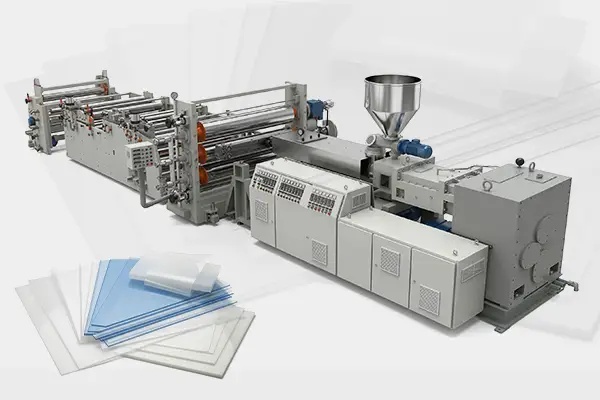
标准挤出式塑料板材生产线采用一体化串联布局,整套机组分为原料预处理单元、挤出成型单元、定型冷却单元、牵引裁切单元、智能电控五大模块,各单元协同运行实现连续化板材生产。
- 原料预处理单元
包含自动上料机、立式干燥机、高速混合机、过滤网换网器。塑料颗粒、回收边角料、色母、助剂在此完成输送、除湿、均匀混合。针对 PET、ABS 等易吸潮原料,干燥设备可控制物料含水率,避免成品板面出现气泡、针孔;混合机保障原料与助剂分散均匀,减少色差、局部硬度不均问题。换网器持续过滤熔体杂质,降低模具堵塞概率,减少停机清理频次。 - 挤出成型单元
核心设备为单螺杆 / 双螺杆挤出机搭配衣架型平模头。单螺杆挤出机结构简单、投入成本适中,适合单一颗粒原料稳定生产;双螺杆挤出机混炼性能更强,适配添加大量钙粉、玻纤、改性填料的板材生产,热敏感 PVC 材质加工更适配双螺杆机型。衣架模头采用双节流流道设计,出料宽度均匀,配合独立分区温控系统,温度控制精度可达 ±1℃,保障熔体流动稳定,从源头控制板材厚薄偏差。 - 三辊压光定型与冷却单元
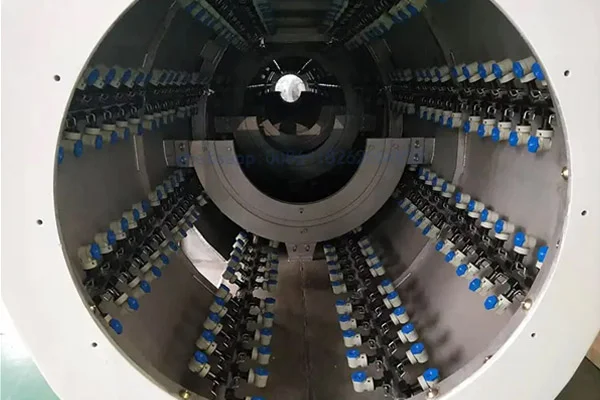
三辊压光机分为水平、45° 倾斜两种结构,辊筒内置独立水循环控温管路。熔融塑料从模头挤出后,立刻进入三辊间隙压平、定型,通过精准调节辊筒间隙控制板材基础厚度;辊筒温差统一管控,避免板材单面冷却过快出现翘曲。压光后配套风冷、水冷复合冷却段,让板材完全固化定型,提升板面光洁度与平整度。 - 牵引、裁切与收料单元
变频同步牵引机提供稳定拉力,防止板材拉伸变薄、跑偏;配套在线激光测厚装置实时采集厚度数据,联动挤出、牵引系统微调参数,降低人工检测误差。后端分两种配置:厚板材配备数控剪板机,按设定长度定尺裁切;0.5mm 以内薄款片材搭配张力收卷机,实现卷材收卷,适配吸塑、软质垫板生产需求。成品堆料台自动堆叠,减少人工搬运工作量。 - PLC 智能电控系统
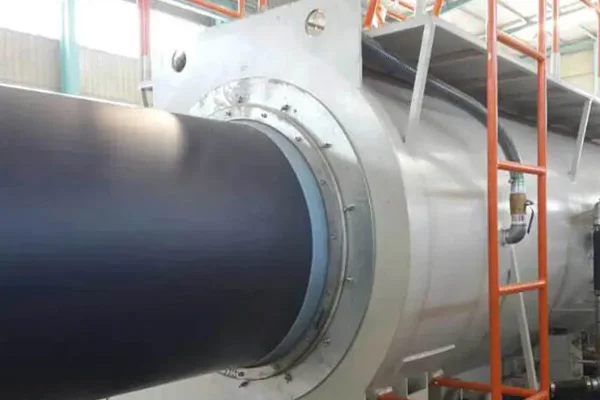
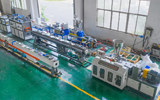
整套生产线搭载一体式触摸屏控制柜,挤出温度、螺杆转速、牵引速度、辊温、裁切长度全部数字化显示,可储存多套材质工艺配方,切换 PP、ABS、PVC 板材生产时一键调取参数,降低调机门槛,新手操作员也可快速上手。整机采用变频驱动,相比传统定速设备,生产同等产量前提下电能消耗有所下降。塑料板材生产线整机实拍
二、塑料板材标准生产全流程
整套生产流程连贯闭环,全程无需中断停机,完整工序顺序如下:
原料颗粒投入→自动上料输送→干燥除水→高速混料搅拌→挤出机熔融塑化→换网过滤杂质→衣架模头均匀出料→三辊压光定型→分段冷却固化→牵引匀速输送→在线厚度检测→数控裁切 / 自动收卷→成品检验堆叠入库。
不同材质板材会微调工序参数:PVC 发泡板材需在混合阶段添加发泡剂,挤出压力、温度同步下调;食品级 PP 板材需提升熔体过滤等级,全程严控生产环境洁净度;ABS 工程板材提升螺杆扭矩,强化塑化效果,减少板面流痕。整条流程自动化程度较高,中小型生产线仅需 1-2 名操作员值守,人力成本可控。
原料颗粒投入→自动上料输送→干燥除水→高速混料搅拌→挤出机熔融塑化→换网过滤杂质→衣架模头均匀出料→三辊压光定型→分段冷却固化→牵引匀速输送→在线厚度检测→数控裁切 / 自动收卷→成品检验堆叠入库。
不同材质板材会微调工序参数:PVC 发泡板材需在混合阶段添加发泡剂,挤出压力、温度同步下调;食品级 PP 板材需提升熔体过滤等级,全程严控生产环境洁净度;ABS 工程板材提升螺杆扭矩,强化塑化效果,减少板面流痕。整条流程自动化程度较高,中小型生产线仅需 1-2 名操作员值守,人力成本可控。
三、不同材质适配的塑料板材生产线机型区分
市场板材品类丰富,原料物理特性差异较大,生产线不能通用,需按需选配配置:
- PP/PE 板材生产线:单螺杆机型为主,适配包装隔板、土工板材、中空塑料板,设备冷却系统功率适中,维护简单,适合中小加工厂批量量产。
- ABS/PMMA 板材生产线:高扭矩单螺杆,加厚耐磨螺杆机筒,三辊镜面抛光辊,生产汽车内饰板、广告装饰板材,对板面光泽、平整度要求较高。
- PVC 发泡 / 结皮板材生产线:平行双螺杆挤出机组,配套专用发泡模头,多用于建筑装饰、橱柜垫板、广告展板,可添加大量填充料控制生产成本。
- PET 环保片材生产线:耐腐蚀螺杆组件,高温干燥系统,适配食品吸塑托盘、可降解包装板材,模具耐高温性能更强。
四、塑料板材生产线选购核心参考要点
企业采购成套设备时,不必盲目追求高规格机型,结合自身产能、原料、预算综合考量,重点关注 5 个维度:
- 温控系统精度:分区独立控温、温控误差越小,成品瑕疵越少,长期生产良品率更稳定;
- 螺杆、模头材质:长期添加填料、回收料生产,优先选择氮化耐磨合金螺杆,延长配件更换周期;
- 自动化配套:预算充足可加装在线测厚、自动换网、配方储存功能,减少人工干预,降低废料产出;
- 设备定制能力:板材宽度、厚度区间可按需调整,部分厂家支持厂房布局规划、整线交机落地服务;
- 售后配套服务:考察厂家是否提供上门安装、操作员技术培训、长期零配件供应,避免后期运维难题。
五、生产线日常保养规范,延长设备使用周期
规范运维可减少故障停机,降低维修支出,分为每日、每周、月度保养三类工作:
每日开机前:检查各润滑点位机油余量,清理模头出料口残留积料,核对温控探头数值是否正常;生产结束后低速空转挤出机,清空机筒内残留熔体,防止物料高温碳化。
每周养护:清理冷却循环水箱水垢,检查牵引辊平行度、皮带松紧度,校准测厚设备数据;过滤更换液压、润滑滤芯。
月度深度保养:拆解检查螺杆磨损情况,紧固整机机架螺栓,清理电控柜灰尘,测试紧急停机、过载保护装置灵敏度。
保养过程禁止使用硬质工具刮擦螺杆、模头内壁,避免划伤流道,造成后续出料不均匀。
每日开机前:检查各润滑点位机油余量,清理模头出料口残留积料,核对温控探头数值是否正常;生产结束后低速空转挤出机,清空机筒内残留熔体,防止物料高温碳化。
每周养护:清理冷却循环水箱水垢,检查牵引辊平行度、皮带松紧度,校准测厚设备数据;过滤更换液压、润滑滤芯。
月度深度保养:拆解检查螺杆磨损情况,紧固整机机架螺栓,清理电控柜灰尘,测试紧急停机、过载保护装置灵敏度。
保养过程禁止使用硬质工具刮擦螺杆、模头内壁,避免划伤流道,造成后续出料不均匀。
六、生产中常见板材瑕疵及设备调整方案
多数板面问题并非设备质量问题,多由工艺参数、原料处理不到位引发,常见问题对应解决方式:
- 板面出现气泡、麻点:原料干燥不充分,提高干燥机温度、延长烘干时长;或模头积碳,停机清理模头流道;
- 板材厚薄偏差大:三辊间隙未校准、牵引与挤出速度不同步,通过电控系统同步调速,微调模头节流间隙;
- 板材裁切后翘曲变形:上下冷却辊温差过大,统一辊筒温控数值,延长冷却定型段长度;
- 板面存在流痕、明暗条纹:螺杆塑化不足,适当提升螺杆转速、调整各区挤出温度,优化原料混合均匀度。
七、塑料板材成品下游应用领域
依托塑料板材生产线产出的各类板材,覆盖多行业实体经济需求:
- 包装行业:PP 透明片材、PET 食品板材制作吸塑包装盒、生鲜托盘、快递隔板;
- 建筑装饰:PVC 发泡板、石塑板材用于墙面装饰、橱柜、卫浴隔断、户外广告展板;
- 工业制造:ABS、PC 工程板材加工汽车内饰件、设备防护罩、仪器外壳;
- 基建防水:HDPE 塑料厚板作为土工防水板材、水池防渗板材;
- 日用文具:PS 透明板材制作画板、塑料镜片、桌面垫板。
八、行业发展趋势总结
近年塑料板材行业朝着轻量化、环保可回收、智能化生产方向发展,对应的塑料板材生产线也持续迭代升级。低能耗变频驱动、全流程自动监测、适配可降解原料的定制化机组市场接受度持续提升。对于计划建厂、更新老旧设备的企业,优先选择适配自身主营板材原料、自动化配套完善、售后体系成熟的成套生产线,能够稳定保障产能与成品品质,适配长期市场经营需求。