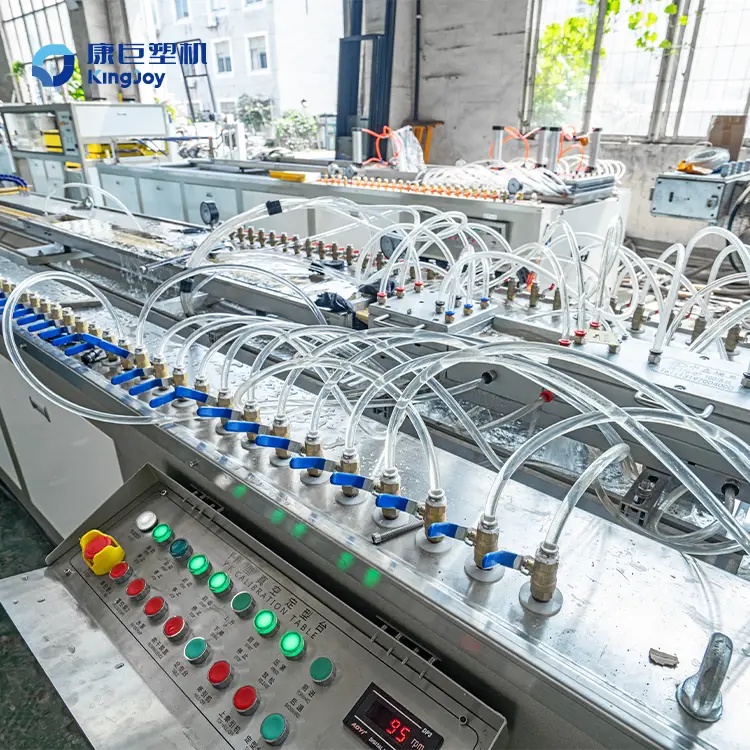
产品说明
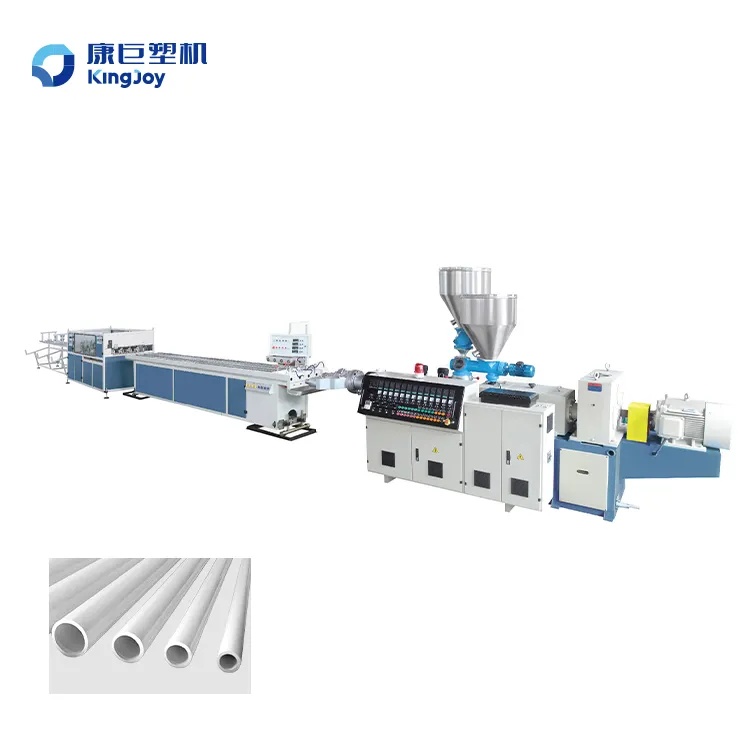
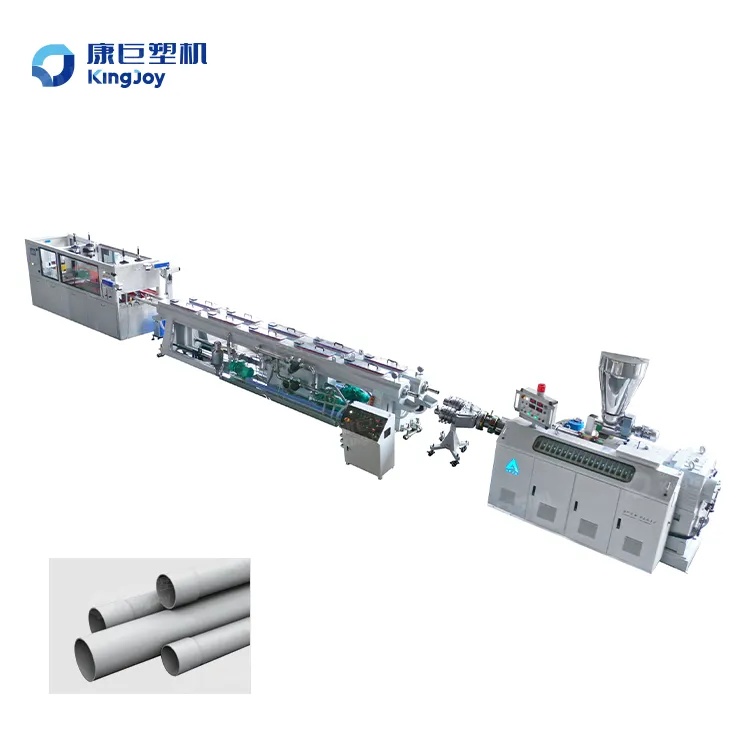
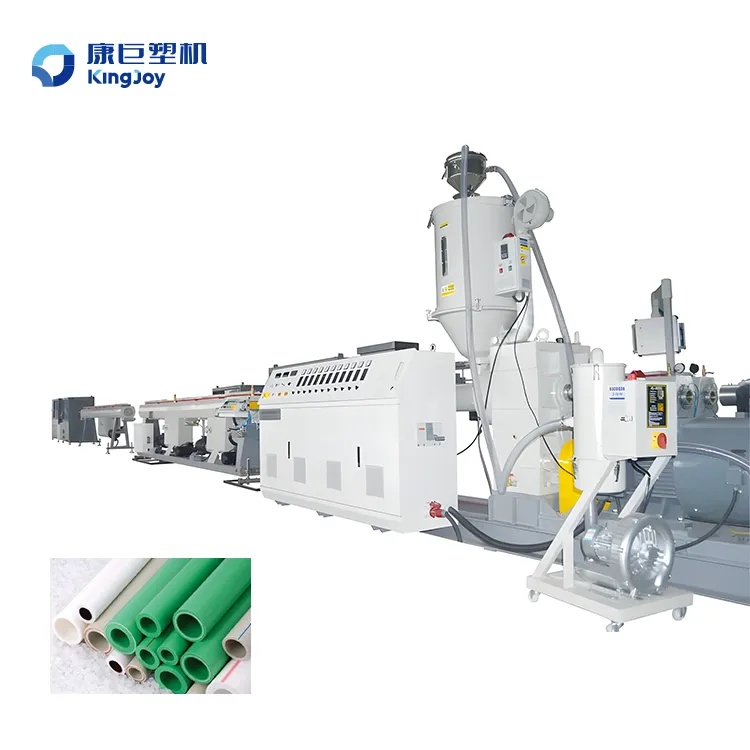
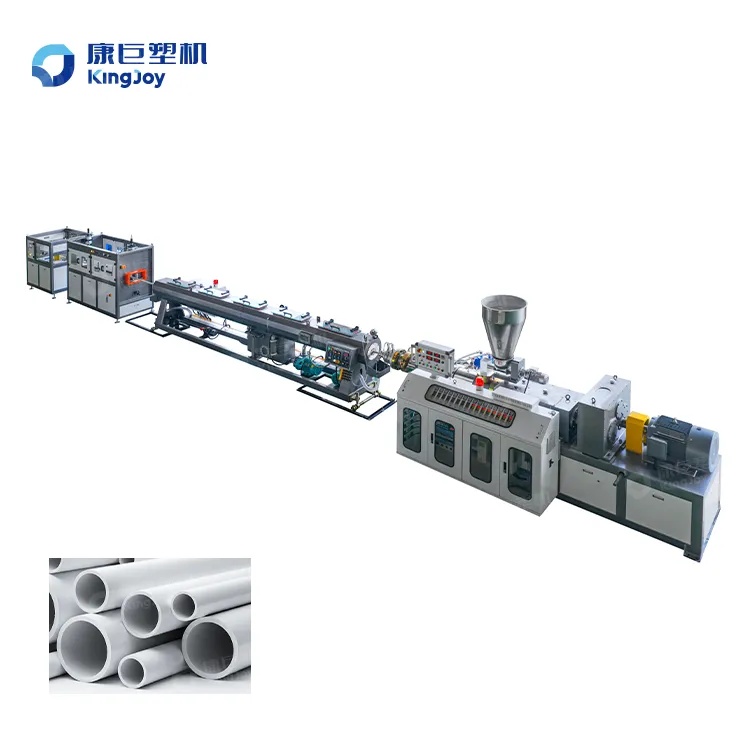
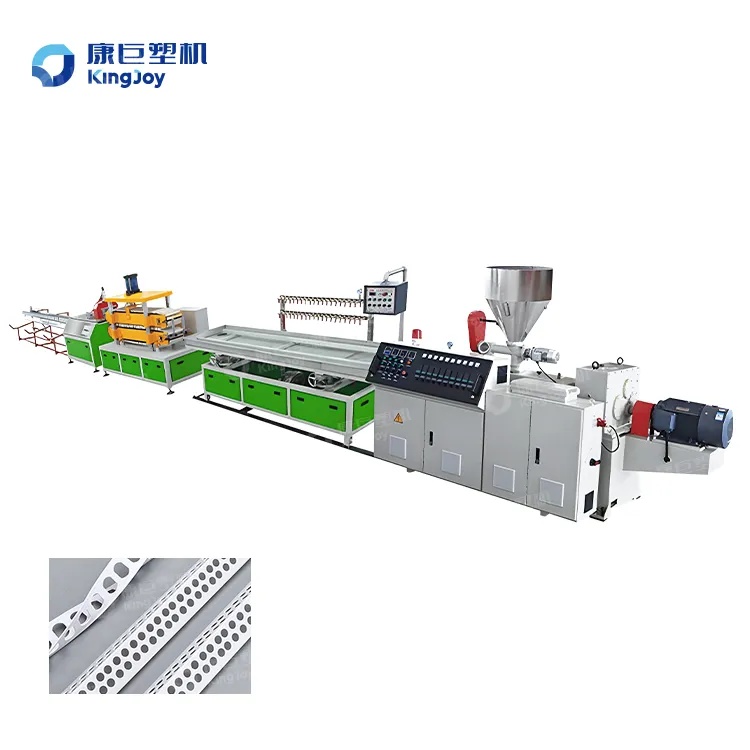
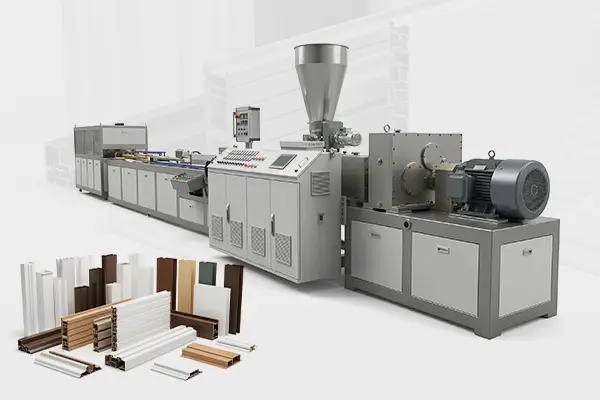
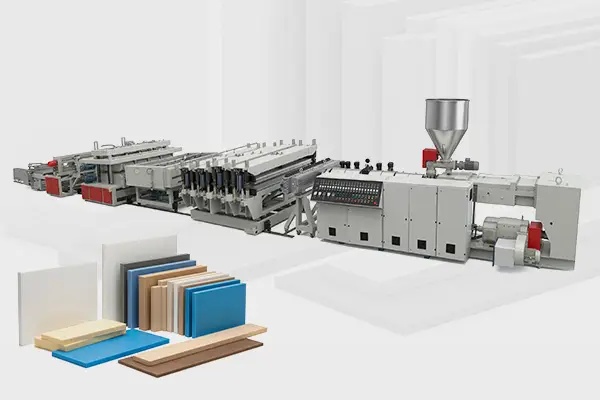
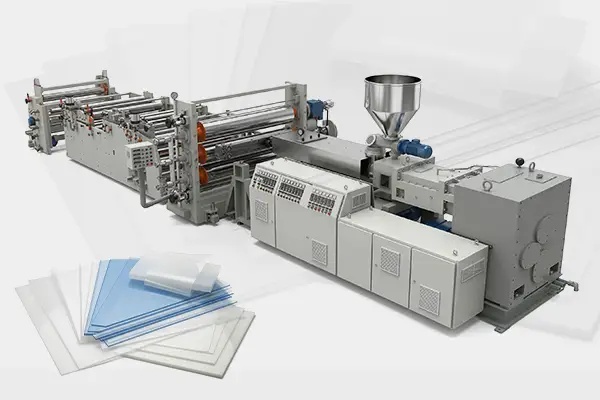
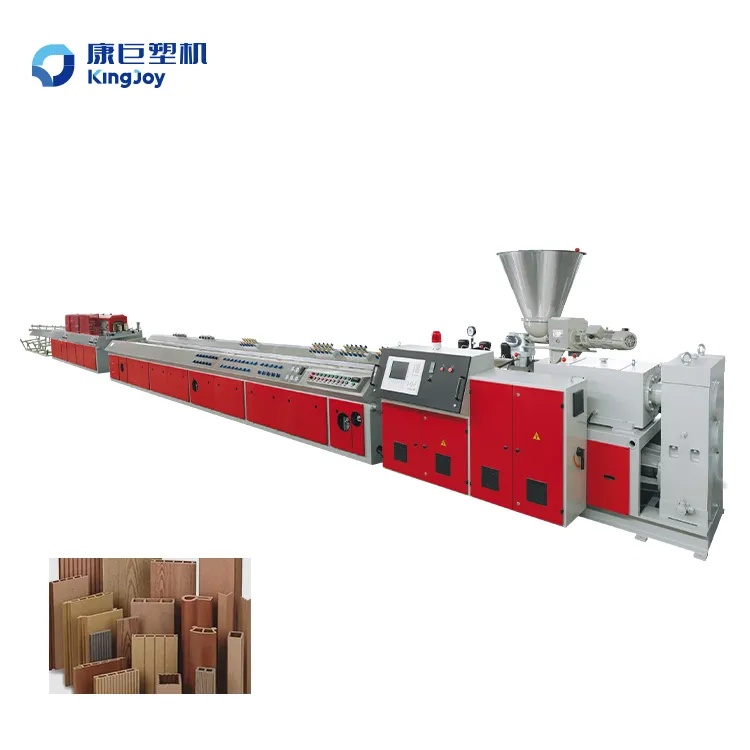
PE PP木塑型材挤出生产线介绍:
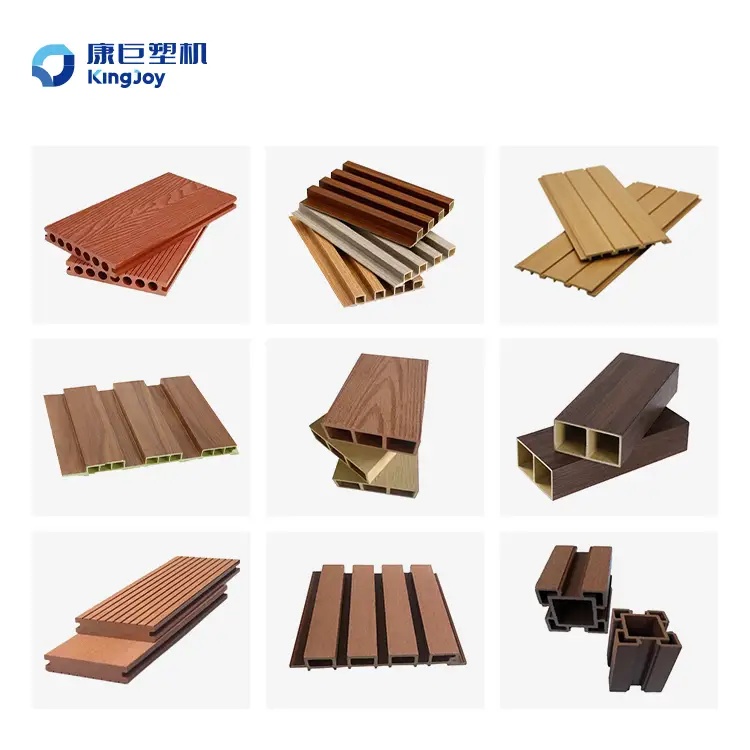
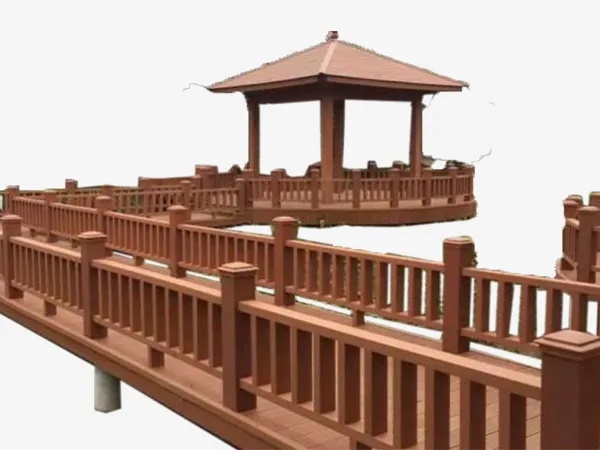
PE PP木塑型材挤出生产线是专业成套生产设备,将锯末稻壳等木纤维,与全新或回收聚乙烯聚丙烯塑料及化工助剂混合,生产耐用防水的户外地板护栏外墙挂板等型材产品。
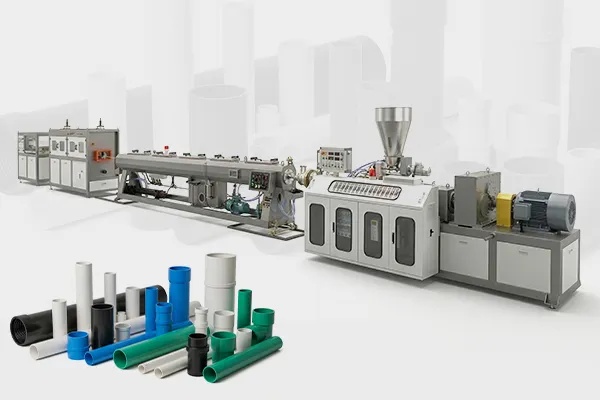
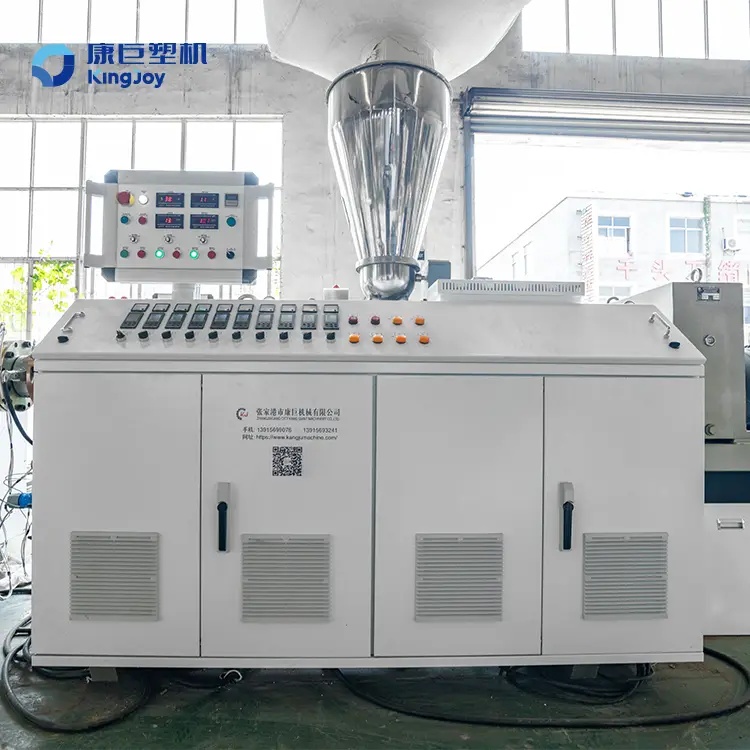
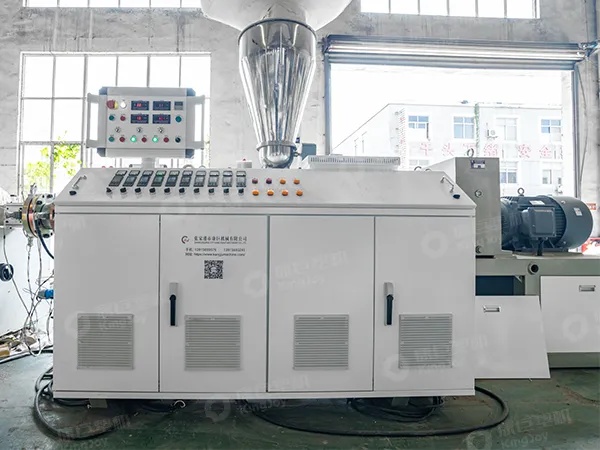
可根据不同截面外形及模具,选配不同规格的平行或锥形双螺杆挤出机,搭配配套真空定型台牵引装置切割机翻料架等设备组合生产。
木塑型材挤出设备工艺流程:
原料配比并混合搅拌
经自动上料机将混合均匀的物料输送至挤出机料斗
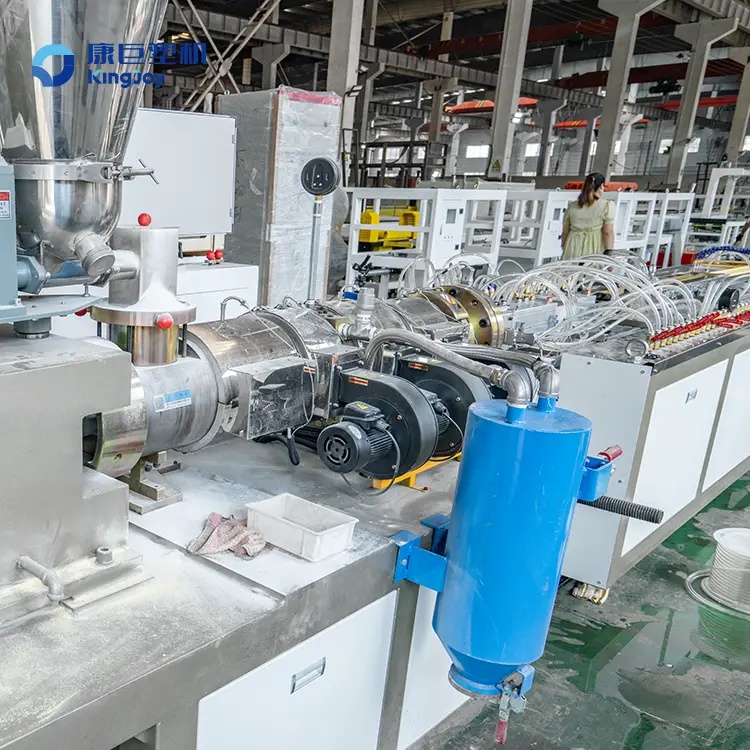
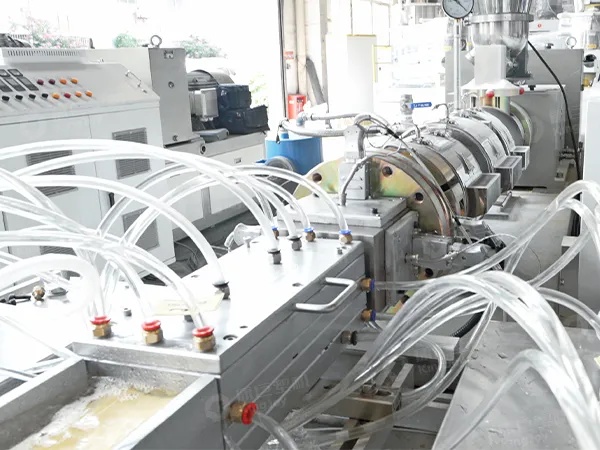
物料进入挤出机后经熔融塑化,通过模头挤入真空定型设备
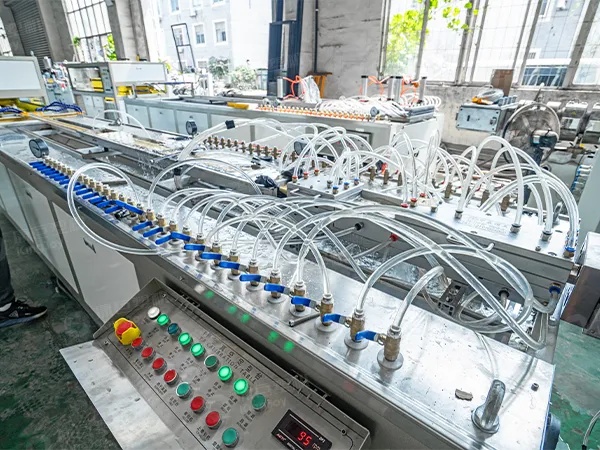
从挤出机模头挤出的型材进入真空定型装置,通过循环冷却水完成冷却定型
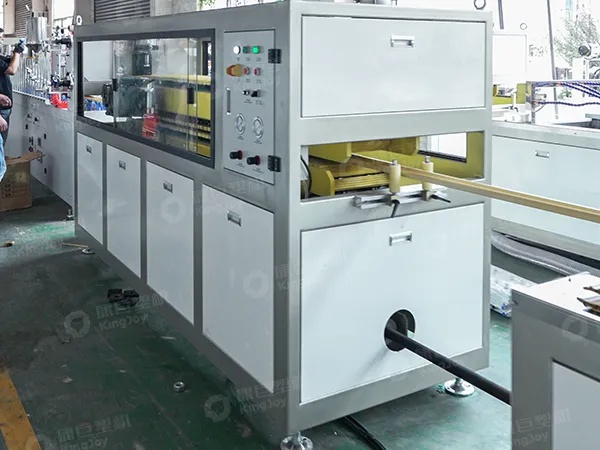
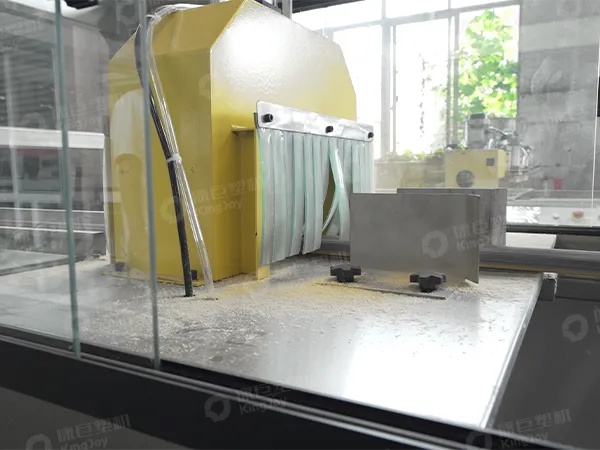
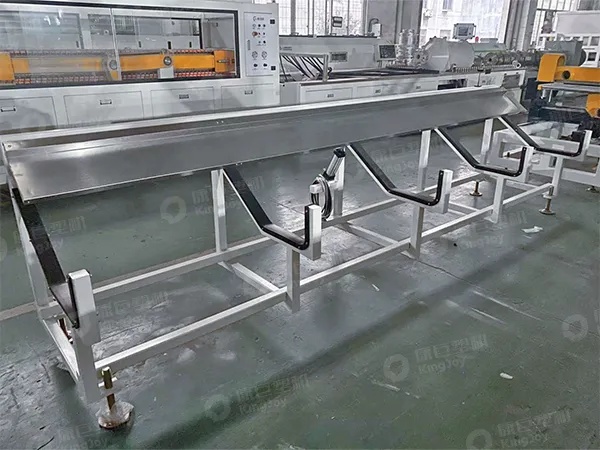
冷却后的异形木塑板材由牵引机牵引输送至切割机进行定长切割
木塑型材生产线组成:
 |
 |
 |
||
| 挤出机 | 模具 | 真空定径台 | ||
 |
 |
 |
||
| 牵引机 | 切割机 | 堆料机 |
木塑型材挤出设备技术参数:
| 挤出机型号 | 挤出产量 | 主电机功率 | 螺杆转速 | 机筒外置冷却 | 螺杆材质 | 机筒材质 |
| SJZS 51/105 | 100-150kg/hour | 18.5kw; 交流电机 |
38.4 rpm | 400w×3风冷风机 | 采用38CrMoALA材质,经高温氮化处理 氮化层深度:0.5-0.6mm 维氏硬度:740-940HV 表面粗糙度:≤0.8μm |
采用38CrMoALA合金钢材质,经过高温氮化处理 氮化层深度:0.4-0.7mm 维氏硬度:740-940HV 表面粗糙度:≤0.8 微米 |
| SJZS 55/110 | 180-280kg/h | 22 kW; 交流电机 |
38.4 rpm | 400w×3风冷风机 | ||
| SJZS 65/132 | 300-350 kg/h | 37 kW; 交流电机 |
38.4 rpm | 550w×3风冷风机 | ||
| SJZS 80/156 | 400-450kg/h | 75 kW; 交流电机 |
40 rpm | 550w×5风冷风机 |
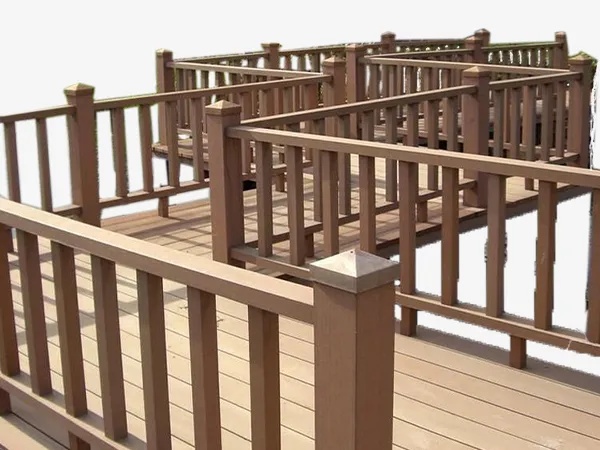
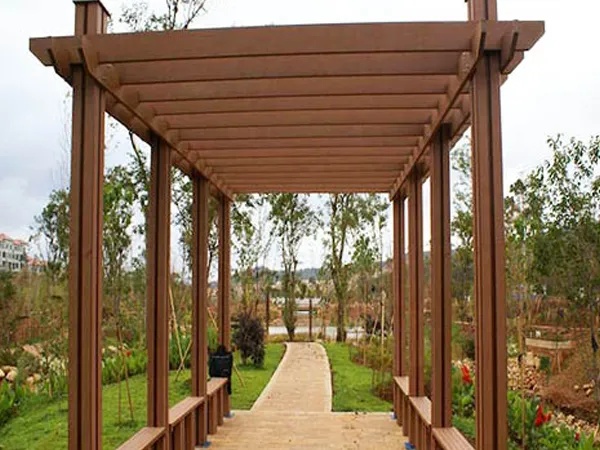
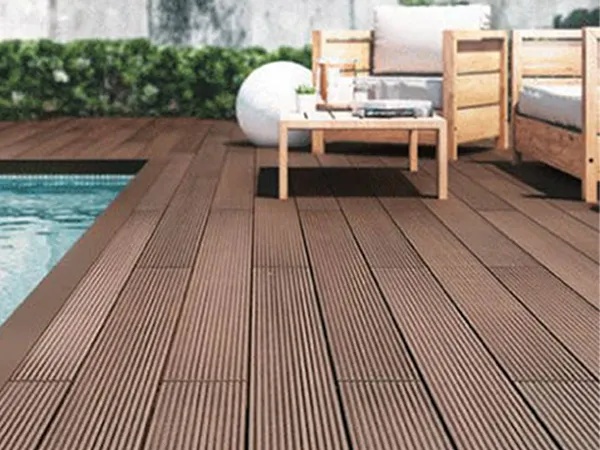
木塑型材挤出生产线应用范围:
常见问题:
 |
 |
 |
 |
1、木粉与塑料的常规配比比例是多少
聚乙烯聚丙烯基木塑产品中木粉含量通常为百分之五十至七十,剩余百分之三十至五十为塑料树脂及偶联剂润滑剂抗紫外线助剂等辅料。
2、木塑选材为何选用聚乙烯聚丙烯而不选用聚氯乙烯
聚乙烯聚丙烯材质木塑韧性更好抗冲击性能优异,是户外地板的主流选用材质。聚氯乙烯基木塑硬度更高,多用于室内装饰型材及发泡板材。
3、单螺杆和双螺杆挤出机哪种更适合木塑生产
锥形双螺杆挤出机是木塑生产的优选机型,相比单螺杆挤出机,对高粘度木塑熔体的剪切混炼效果更佳。
4、生产线如何处理物料中的水分
水分是木塑生产的主要影响因素,挤出机机筒必须配备排气脱气系统,及时排出水汽。同时木粉原料需预先烘干,含水率控制在百分之二以内。
5、型材边缘出现开裂是什么原因
多为边缘撕裂问题,主要由冷却方式不当模头温度过低或配方中润滑剂添加不足导致。
6、如何挑选适合自身生产的挤出生产线
设备选型需根据实际生产需求,包括加工塑料种类成品类型产能要求以及预算。正规厂家可提供专业选型咨询,协助匹配最合适的机型与生产线配置。
7、挤出生产线价格大概是多少
设备价格差异较大,主要取决于设备规格单双螺杆机型产能大小自动化程度以及下游配套设备配置。选购时需综合考量设备购置成本能耗日常维护及备品备件等整体使用成本。
8、设备运输安装及调试如何安排
我方将全程安排设备发货流程,安排专业技术人员到客户工厂现场进行安装调试,确保设备安装到位并稳定投产运行。