产品说明
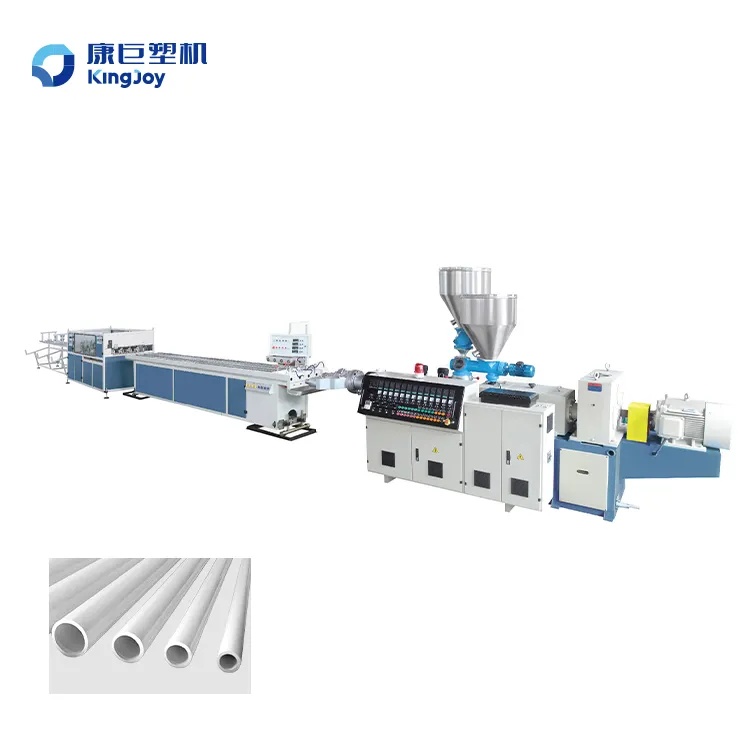
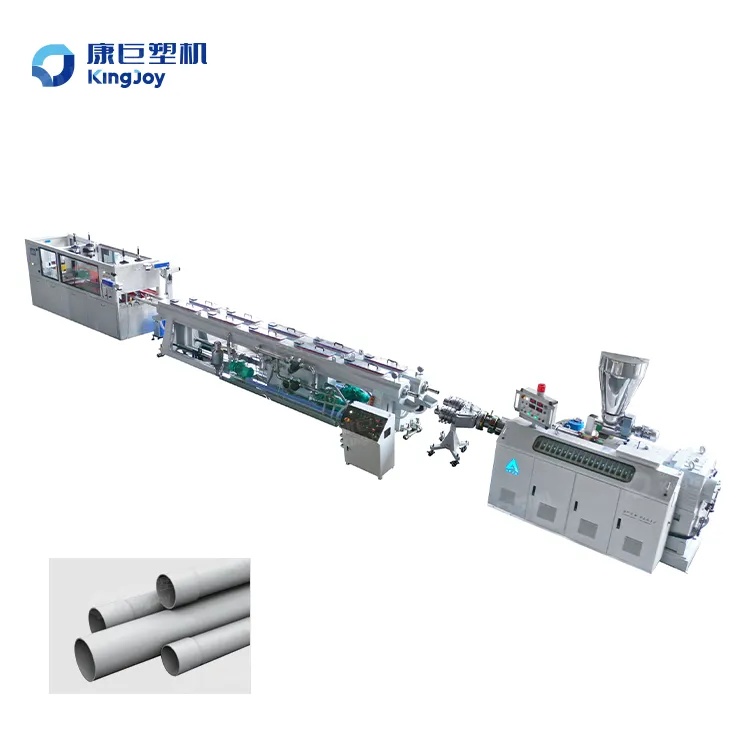
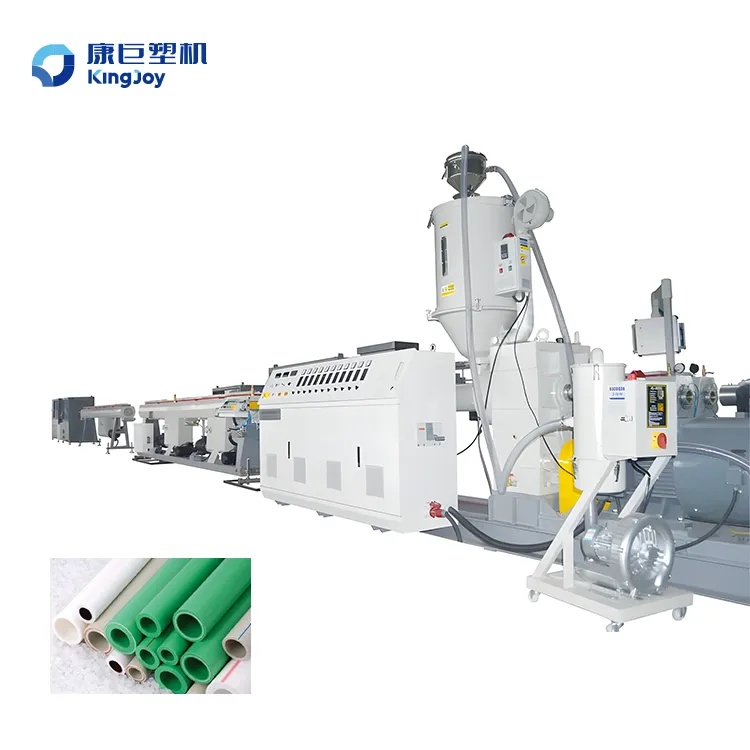
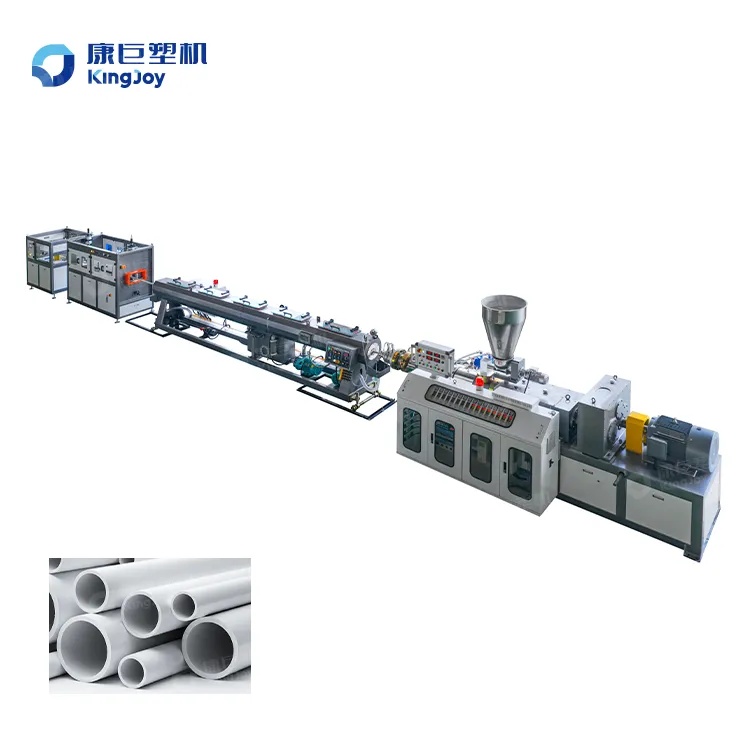
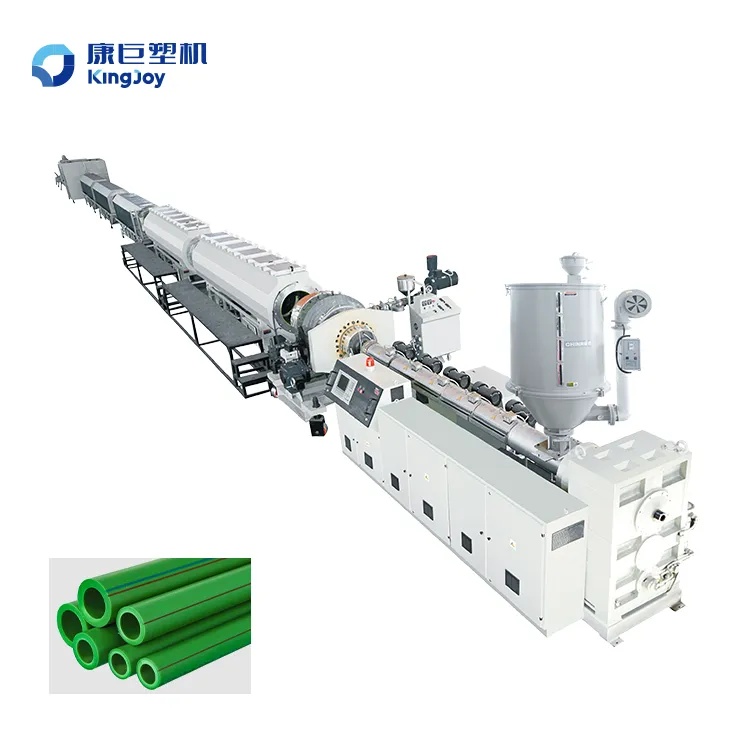
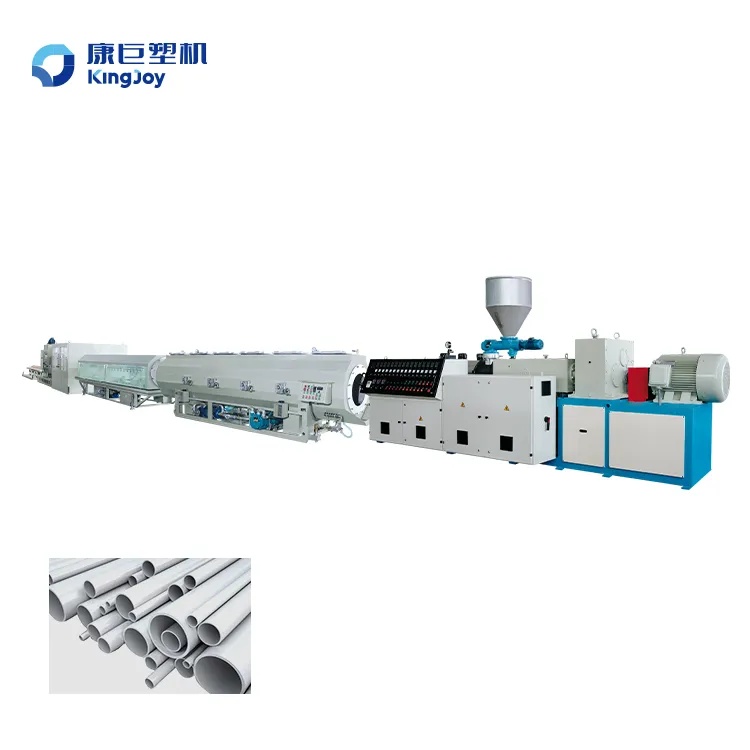
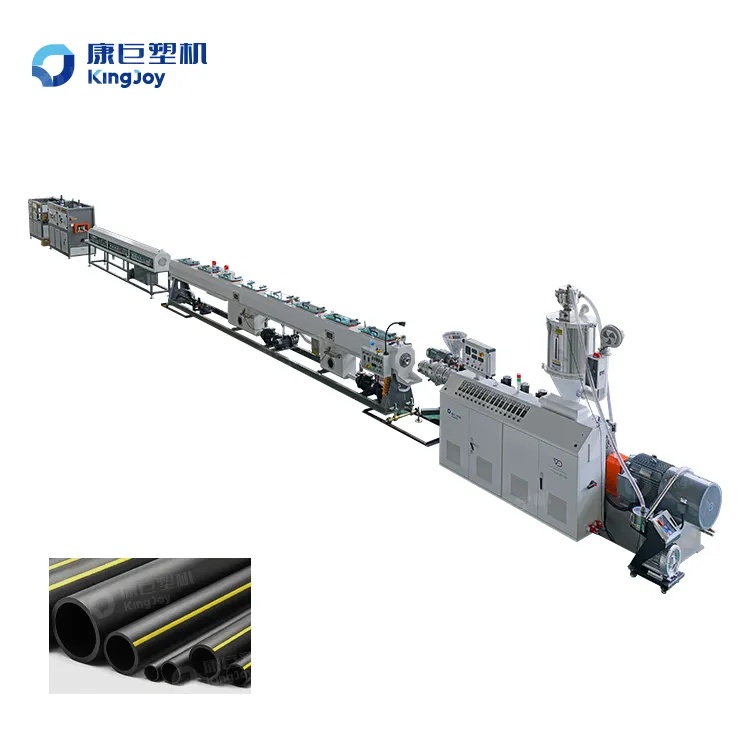
PE管材挤出生产线:
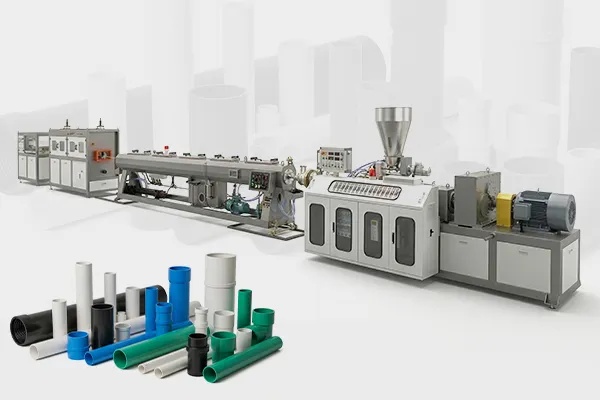
PE管材挤出生产线专为高产量产设计,可生产高密度聚乙烯HDPE、中密度聚乙烯MDPE、低密度聚乙烯LDPE管材,广泛应用于生活给水、燃气输送、工业流体及排污管网等领域。整套 PE 管材生产线为交钥匙整线解决方案,既能最大化生产效率与投资回报率,又可保证产品品质稳定、档次出众。
PE管材生产线优势特点:
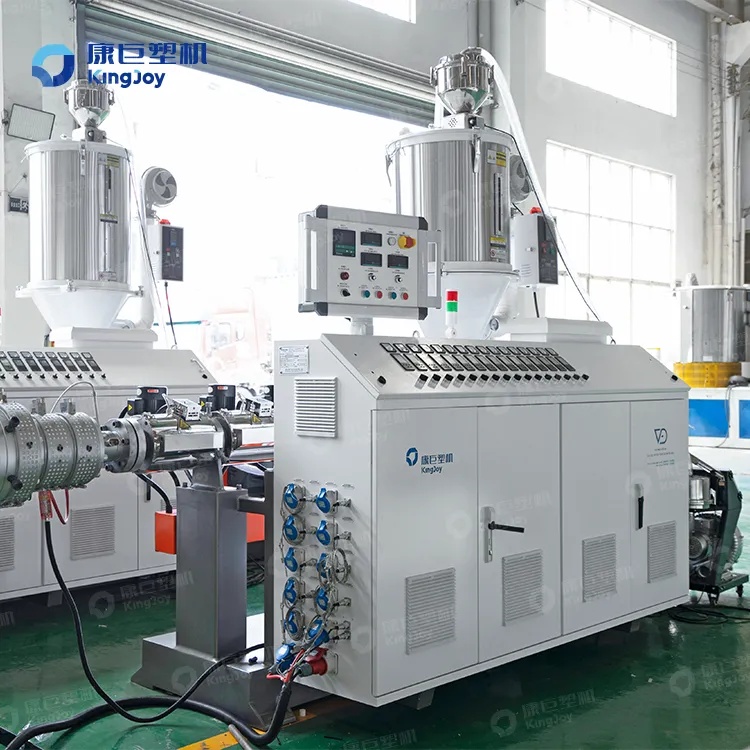
整条PE管材生产线核心搭载先进单螺杆挤出机。配置稳固直流传动系统,螺杆机筒经优化设计,塑化效果优异;搭配精准温控系统,挤出运行稳定、熔体均匀性好,在低能耗前提下实现最大产能输出。
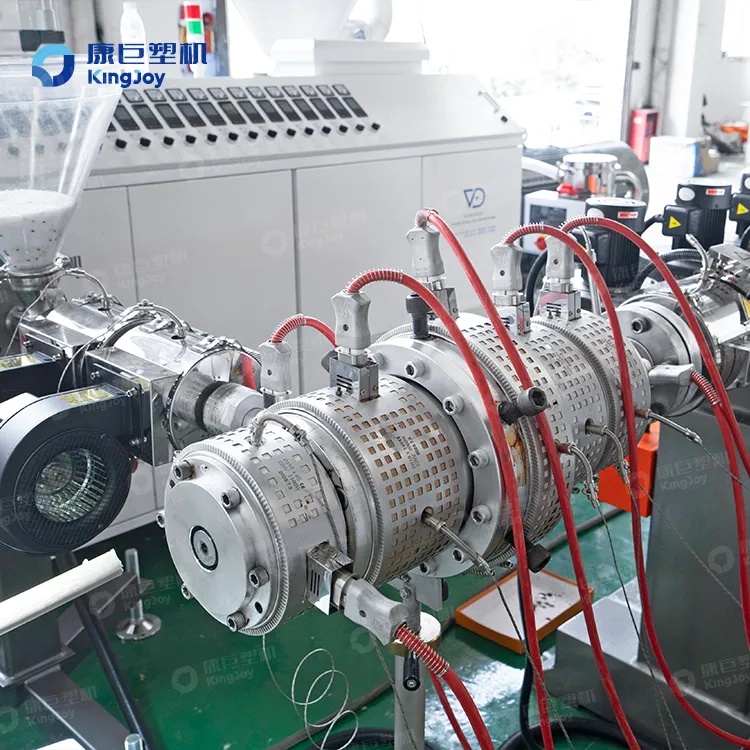
定制设计螺旋模头,保证管材壁厚分布均匀、熔体流态最佳,彻底消除合模线,确保管材同心度高、长期静液压强度优异。
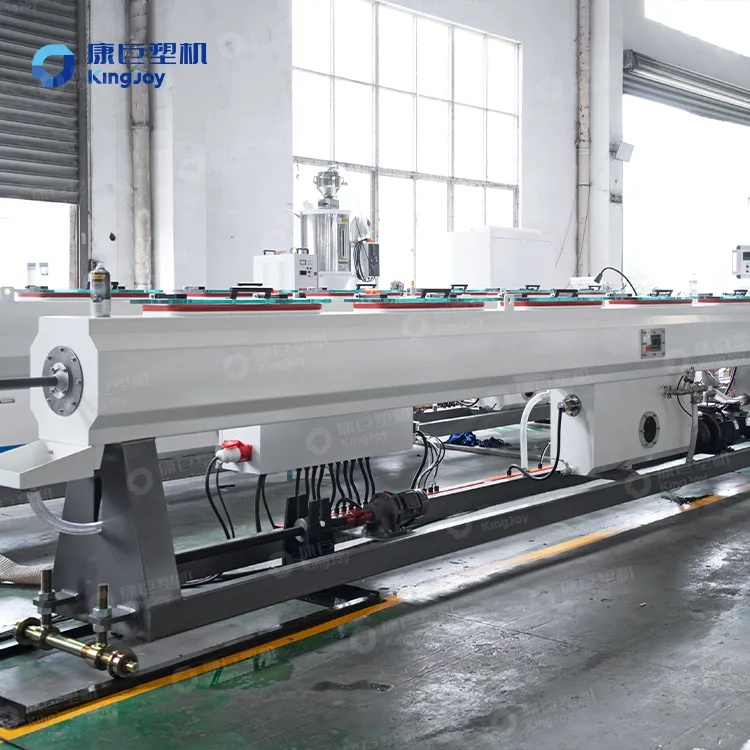
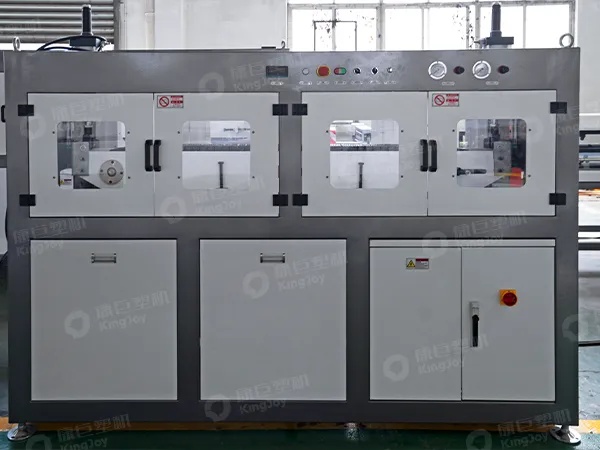
精密真空定径箱采用真空定径系统,管材挤出后即刻精准定型外径与壁厚尺寸;先进液位及温度控制,使管材成型顺滑稳定,外观表面光洁度极佳。
加长多段式冷却水箱,对管材进行渐进式充分冷却,避免产生内应力与管材变形,保障成品几何尺寸稳定及各项力学性能达标。
重型履带式牵引机,实现连续同步无打滑牵引;调速精度高,是保证管材尺寸一致、生产流程平稳运行的关键。
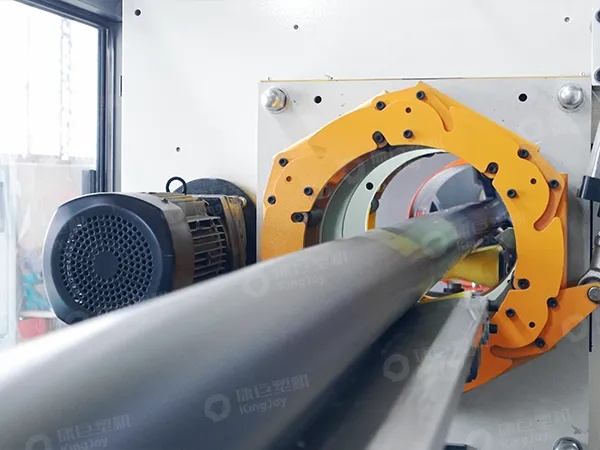
全自动行星切割机(旋转式切割机),可适配多种管径,切口平整无毛刺、切面垂直度高。
PE管材挤出生产线可灵活选配:中小管径配置全自动收卷机,大管径配置堆料机,方便成品规整收纳、仓储及物流转运。
PE管材生产线组成部件:
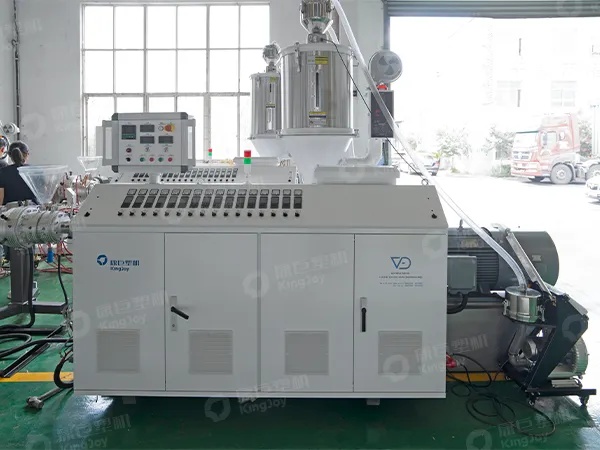 |
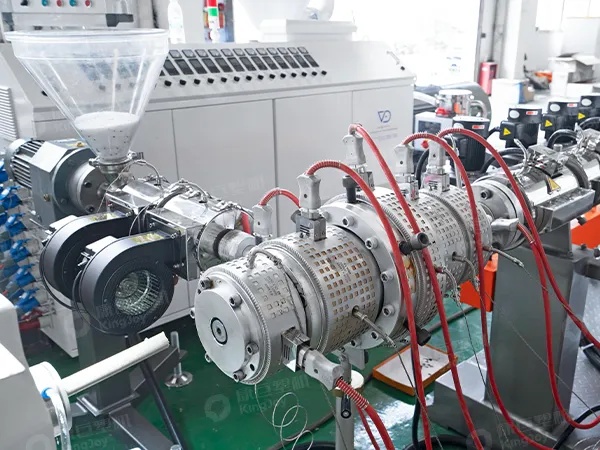 |
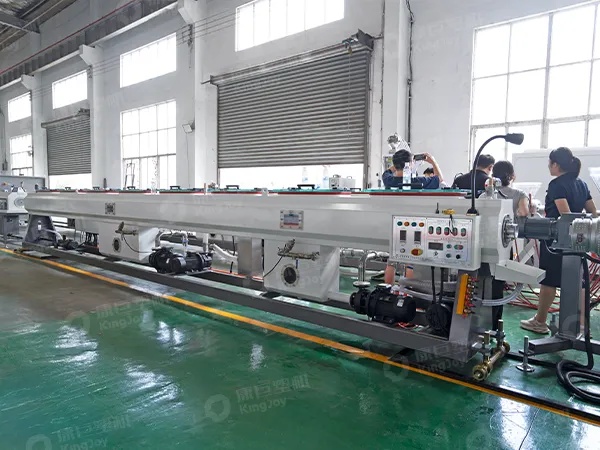 |
||
| 挤出机 | 模具 | 真空定径箱 | ||
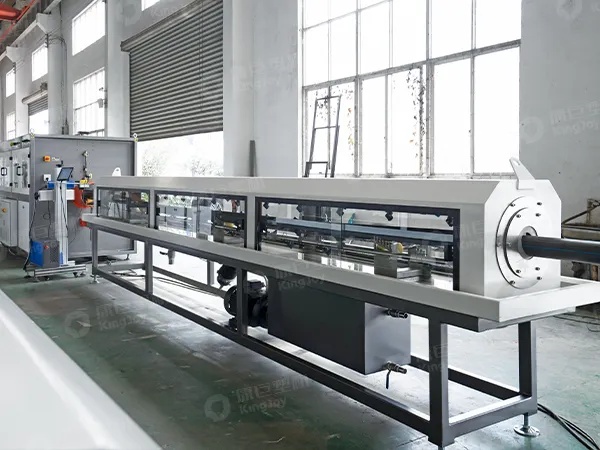 |
 |
 |
||
| 喷淋冷却箱 | 牵引机 | 切割机 |
PE管材挤出机技术参数:
| 型号 | 挤出机规格 | 管径(mm) | 产量(kg/h) | 主电机功率(kW) | 总装机功率(kW) | 总长(m) |
| PE-63 | SJ65/33 | 16-63 | 120-180 | 45 | 110 | 28 |
| PE-110 | SJ65/33 | 16-110 | 150-200 | 55 | 130 | 28 |
| PE-160 | SJ75/33 | 150-160 | 180-220 | 75 | 150 | 30 |
| PE-250 | SJ75/33 | 75-250 | 280-350 | 90 | 280 | 30 |
| PE-315 | SJ90/33 | 110-315 | 300-400 | 132 | 350 | 36 |
| PE-450 | SJ90/33 | 160-450 | 350-450 | 160 | 400 | 42 |
| PE-630 | SJ120/33 | 315-630 | 550-850 | 200 | 550 | 45 |
| PE-800 | SJ150/33 | 450-800 | 800-1200 | 250 | 650 | 45 |
| PE-1200 | SJ120/33 90/33 | 710-1200 | 1000-1500 | 285 | 800 | 48 |
| PE-1600 | SJ120/33 120/33 | 800-1600 | 2000-3000 | 500 | 1200 | 48 |
PE管材生产线应用范围:
常见问题:
 |
 |
 |
 |
|||
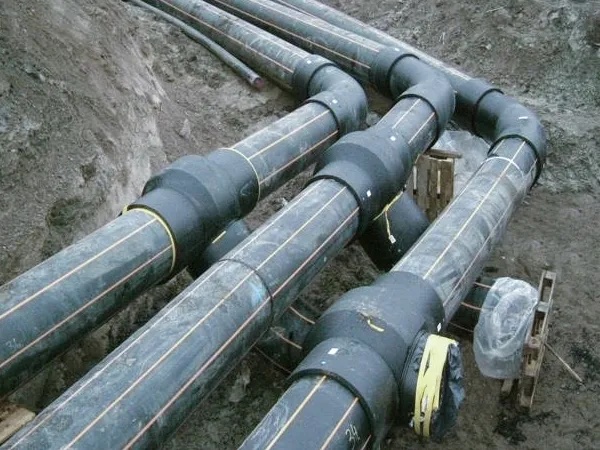
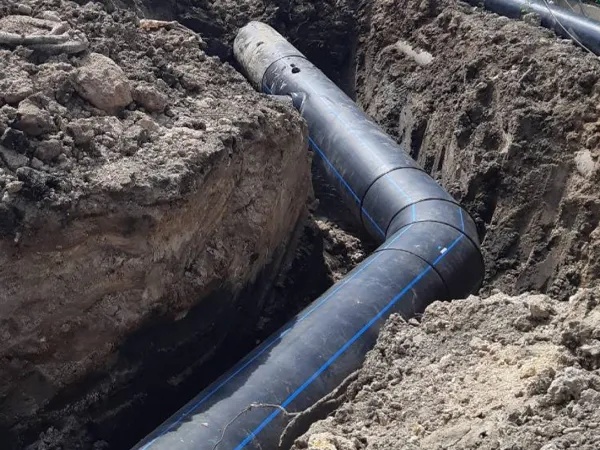
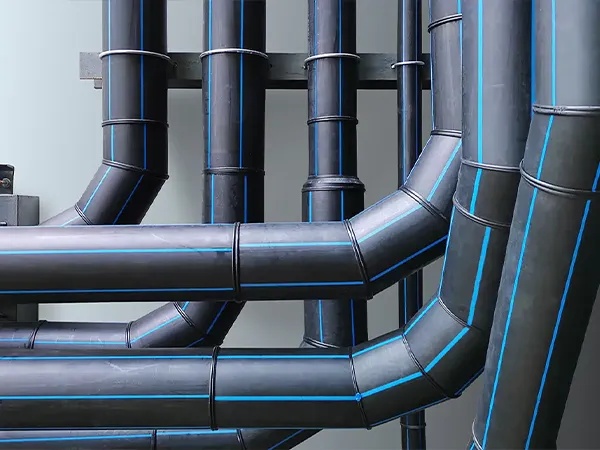
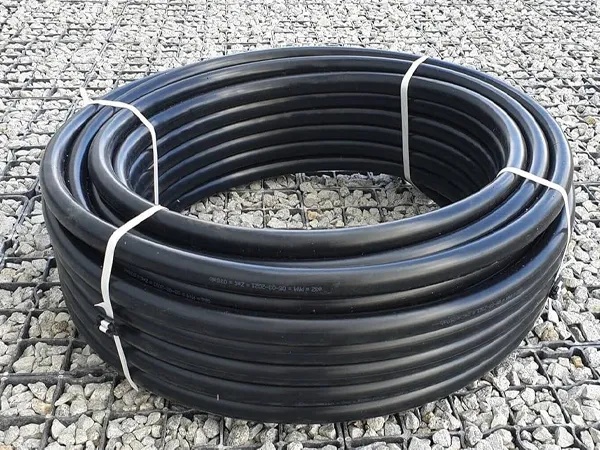
| 燃气输送管 | 输水管道 | 排水管 | 电工穿线管 |
1. 高密度聚乙烯HDPE管材有哪些优势?
具备耐腐蚀、耐化学介质性能,柔韧性好、质量轻便;使用寿命可达50年及以上;采用热熔焊接方式,连接便捷可靠;内壁光滑、输水阻力小。
2. 生产HDPE管材需要哪些原材料?
主要原料为HDPE聚乙烯颗粒,常用牌号为PE80、PE100;特殊工况可添加色母粒、抗氧剂、紫外线稳定剂等助剂。
3. HDPE管材的壁厚均匀度如何控制?
通过调节挤出速度、牵引速度、真空定径压力,并配合在线壁厚检测仪进行实时监测调控。
4. 挤出机螺杆长径比对生产有什么影响?
行业常用推荐长径比为30:1~33:1。长径比越大,物料塑化与混炼效果越好,生产运行更稳定。
5. 如何选择合适的模头规格?
根据管材最终外径和壁厚选型,同时考虑HDPE物料挤出后的离模膨胀效应;模头孔径通常略小于成品管材外径。
6. 如何根据自身业务挑选合适的塑料挤出生产线?
选型需结合自身实际需求,包括加工塑料种类、成品规格类型、产能要求以及预算。正规厂家可提供专业咨询,帮你匹配合适机型与整线配置。
7. 塑料挤出生产线价格大概是多少?
设备价格差异较大,取决于机型规格、单双螺杆类型、产能大小、自动化程度以及下游辅机配套。选购时需综合考虑全生命周期使用成本,包含能耗、维护保养及备品备件费用。
8. 设备的运输、安装和调试如何安排?
我方会制定完整的发货、现场安装及调试方案,确保设备安装到位并正常投产运行。